




















Il n'y a aucun article dans votre panier

Les forets HSS (High Speed Steel) représentent la base incontournable de tout parc d’outils de perçage destiné à l’usinage des métaux. Utilisés aussi bien en atelier de mécanique générale qu’en production industrielle, ils se distinguent par leur polyvalence, leur robustesse et leur capacité à maintenir une performance de coupe stable dans des conditions d’utilisation variées.
Conçus à partir d’aciers rapides hautement alliés, les forets HSS sont spécialement développés pour résister aux températures élevées générées lors des opérations de perçage. Cette résistance thermique leur permet de conserver leur dureté même en régime de coupe soutenu, garantissant ainsi une qualité d’usinage constante et une durée de vie optimisée.
Dans les environnements industriels modernes, où la productivité et la précision sont essentielles, le foret HSS demeure une solution fiable, économique et performante pour l’usinage de nombreux matériaux métalliques.
L’acier rapide utilisé dans la fabrication des forets HSS est un alliage complexe à base de tungstène, de molybdène, de chrome et de vanadium. Cette composition permet d’obtenir un équilibre optimal entre dureté, résistance à l’usure et ténacité.
Le traitement thermique appliqué lors de la fabrication joue un rôle déterminant dans les performances finales de l’outil. Il permet de stabiliser la structure métallurgique du foret et d’assurer une résistance accrue à l’échauffement lors des opérations de perçage intensives.
Cette technologie confère aux forets HSS une capacité de coupe fiable sur des matériaux tels que les aciers non alliés, les aciers faiblement alliés, les fontes, l’aluminium et divers métaux non ferreux.
La performance d’un foret HSS ne repose pas uniquement sur sa composition, mais également sur sa géométrie de coupe. L’angle de pointe standardisé, généralement de 118° ou 135° selon les applications, permet d’adapter l’outil aux exigences spécifiques du perçage.
Une géométrie bien étudiée assure une pénétration progressive dans la matière, réduisant les efforts de coupe et améliorant la stabilité de l’outil. Les goujures hélicoïdales facilitent quant à elles l’évacuation des copeaux, limitant les risques de bourrage et de surchauffe.
Cette combinaison de paramètres géométriques garantit un perçage propre, précis et reproductible, essentiel dans les environnements de production industrielle.
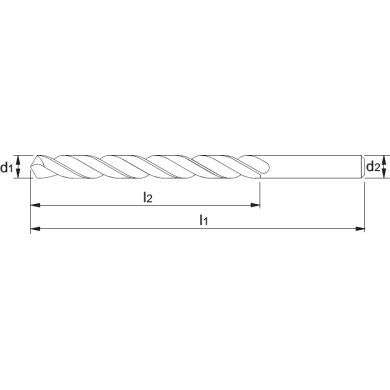
Les forets HSS sont fréquemment fabriqués selon la norme DIN 338, qui définit avec précision les dimensions, les tolérances et la géométrie des outils de perçage courts. Cette standardisation assure une parfaite interchangeabilité et une compatibilité optimale avec les machines-outils modernes.
Le respect des normes DIN garantit également une qualité constante, essentielle pour les applications professionnelles où la répétabilité et la précision dimensionnelle sont des critères critiques.
Grâce à cette normalisation, les forets HSS DIN 338 s’intègrent facilement dans les processus industriels, qu’il s’agisse de fabrication unitaire ou de production en série.
Les forets HSS sont utilisés dans une grande variété de secteurs industriels. Leur polyvalence en fait un outil indispensable dans la mécanique générale, la maintenance industrielle, la chaudronnerie, la serrurerie et la fabrication de structures métalliques.
Ils sont particulièrement adaptés au perçage de pièces en acier doux, en acier faiblement allié et en métaux non ferreux. Dans certains cas, ils peuvent également être utilisés sur des matériaux plastiques techniques, offrant ainsi une grande flexibilité d’utilisation.
Cette polyvalence explique pourquoi les forets HSS restent une solution de référence dans les ateliers professionnels et les environnements de production.
L’utilisation optimale des forets HSS repose sur le respect de paramètres de coupe adaptés. La vitesse de rotation doit être ajustée en fonction du matériau usiné afin de limiter l’échauffement et d’optimiser la durée de vie de l’outil.
L’utilisation d’un lubrifiant de coupe est fortement recommandée, notamment lors du perçage des aciers. Celui-ci permet de réduire les frottements, d’améliorer l’évacuation des copeaux et de stabiliser la température de coupe.
Une pression constante et un bon alignement de la pièce sont également essentiels pour garantir un perçage précis et éviter toute déviation de l’outil.
Bien que les forets HSS standard offrent déjà de bonnes performances, certains modèles peuvent être améliorés par des revêtements spécifiques tels que le nitrure de titane (TiN) ou le nitrure de titane aluminium (TiAlN).
Ces traitements de surface permettent de réduire le coefficient de friction, d’améliorer la résistance à l’usure et d’augmenter la tenue à chaud de l’outil. Ils sont particulièrement utiles dans les applications de production intensive ou lors de l’usinage de matériaux plus difficiles.
Les revêtements contribuent également à prolonger la durée de vie du foret, tout en maintenant une qualité de coupe constante sur de longues séries de production.
Comparés aux forets en acier carbone, les forets HSS offrent une résistance thermique nettement supérieure, ce qui les rend adaptés aux vitesses de coupe plus élevées. Ils se situent également en dessous des forets en carbure en termes de dureté, mais offrent une meilleure ténacité et une plus grande tolérance aux chocs.
Cette position intermédiaire en fait un choix idéal pour les applications générales de perçage, où la polyvalence et le coût sont des critères déterminants.
Pour garantir une durée de vie optimale des forets HSS, il est essentiel de respecter certaines bonnes pratiques. Un affûtage régulier permet de maintenir l’efficacité de coupe et de limiter les efforts nécessaires lors du perçage.
Le stockage des outils doit également être soigné afin d’éviter les chocs et les détériorations des arêtes de coupe. Un entretien adapté contribue directement à la performance globale de l’outil.
Enfin, l’adaptation des paramètres d’usinage en fonction des matériaux et des conditions de travail est essentielle pour exploiter pleinement le potentiel des forets HSS.
Les forets HSS restent aujourd’hui une référence incontournable dans le domaine de l’usinage des métaux. Leur équilibre entre performance, coût et polyvalence en fait un outil indispensable pour les professionnels de l’industrie.
Grâce à leur conception robuste, leur standardisation et leur adaptabilité, ils répondent efficacement aux exigences des ateliers modernes et des environnements de production exigeants.
Que ce soit pour des opérations de perçage simples ou des applications plus techniques, les forets HSS constituent une solution fiable, durable et performante, parfaitement adaptée aux besoins des professionnels de l’usinage.
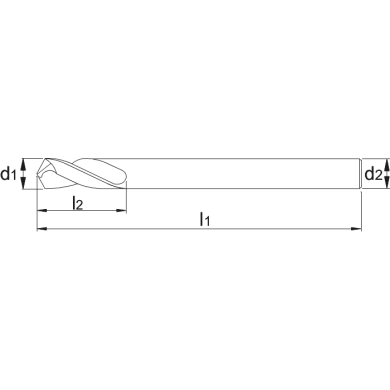
DIN 1897, queue cylindrique, version extra courte taillé meulé, affûtage en croix à partir 1,6 mm, angle au sommet 118°, vaporisé ? 2 mm
DIN 1897, queue cylindrique, version extra courte taillé meulé, angle au sommet 118°, affûtage en croix à partir 1,6 mm
Queue cylindrique, version extra courte taillé meulé, affûtage en croix à partir 2,5 mm, angle au sommet 135°
DIN 8037, queue cylindrique, version extra courte, angle de dépouille 3°, angle au sommet 120°, pour usage à la main et en machine. Foret hélicoïdal à pointe carbure. La solution pour le perçage de trous et l'élimination par perçage de bouts de boulons.
Les forets à plaquette carbure DIN 338 offrent une performance de perçage élevée et une excellente résistance à l’usure. Idéals pour les applications industrielles, ils garantissent rapidité, précision et longévité sur les matériaux difficiles, tout en assurant une productivité optimale et une coupe efficace.
DIN 338, queue cylindrique, version courte, angle au sommet 118°. Foret hélicoïdal court pour le laiton, le bronze et le zinc.
DIN 338, queue cylindrique, version courte, angle au sommet 130°, spécifiquement pour aluminium, cuivre rouge et thermoplastiques. Foret hélicoïdal court pour l'aluminium, le cuivre rouge et les matériaux synthétiques.
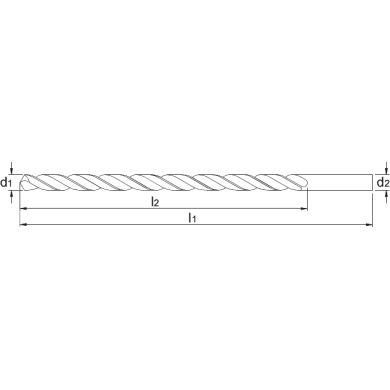
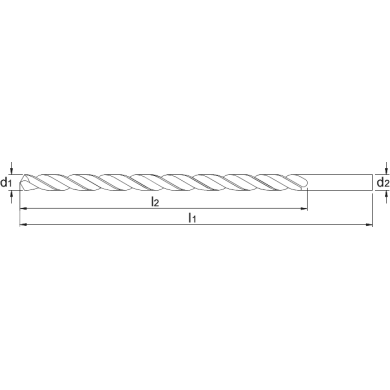
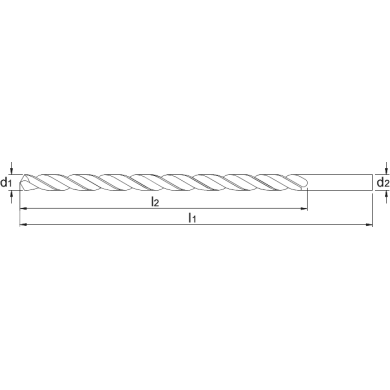
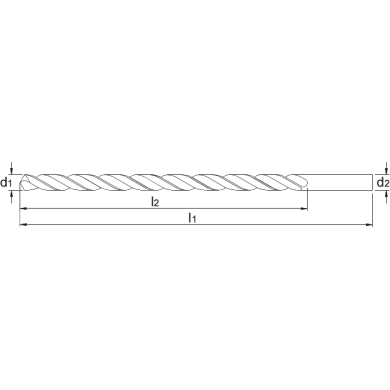
DIN 340, queue cylindrique, version longue taillé à la meule, affûtage en croix, angle au sommet 118°, vaporisé ? 2,4 mm
DIN 340, queue cylindrique, version longue taillé à la meule, affûtage en croix, angle au sommet 118°, ?<2,4 mm taillé meulé, finition polie
DIN 340, queue cylindrique, version longue, pour résoudre des problèmes de perçage (p.e pour goujons cassés, ou pour réaléser des trous), pour usage à la main et en machine, angle de dépouille 3°, angle au sommet 120°. Foret hélicoïdal à pointe carbure. La solution pour le perçage de trous et l'élimination par perçage de bouts de boulons.
DIN 340, type TS, queue cylindrique, version longue, affûtage en croix, angle au sommet 130°, pour perçage profond, également approprié pour bois dur
DIN 340, type TS, queue cylindrique, version longue, affûtage en croix jusqu'à 3 mm, affûtage en S, à partir de, 3 mm, angle au sommet 130°, pour perçage profond
DIN 340, queue cylindrique, version longue, angle au sommet 130°, affûtage en croix, type TS, pour perçage profond. ATTENTION! Le produit est en fin de vie.
Queue cylindrique, affûtage en croix, angle au sommet 135°, version longue, pour bardages
DIN 1869, queue cylindrique, version extra longue, pointe amincie, angle au sommet 118°, vaporisé ? 2,5 mm
DIN 1869, type TS, queue cylindrique, version extra longue, affûtage en croix, angle au sommet 130°, pour perçage profond
DIN 1869, queue cylindrique, version extra longue, angle au sommet 130°, affûtage en croix, type TS, pour perçage profond
DIN 1869, type TS, queue cylindrique, version extra longue, affûtage en croix, angle au sommet 130°, pour perçage profond
DIN 346, version fraisée et taillée meulée, pointe amincie à partir de 12 mm, angle au sommet 118°
DIN 345, queue cône morse, angle de dépouille 3°, angle au sommet 120°, pour résoudre des problèmes de perçage (p.e pour goujons cassés, ou pour réaléser des trous). Foret hélicoïdal à pointe carbure. La solution pour le perçage de trous et l'élimination par perçage de bouts de boulons.
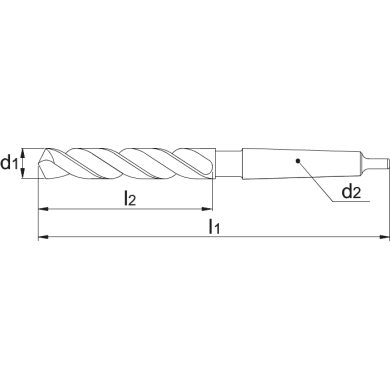
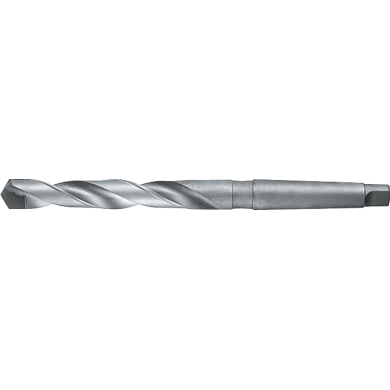
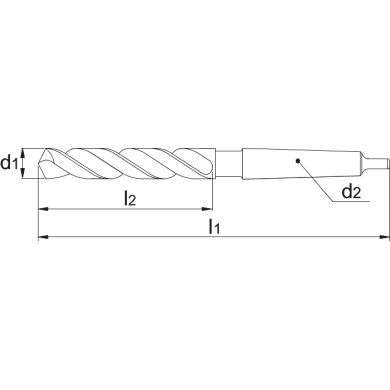
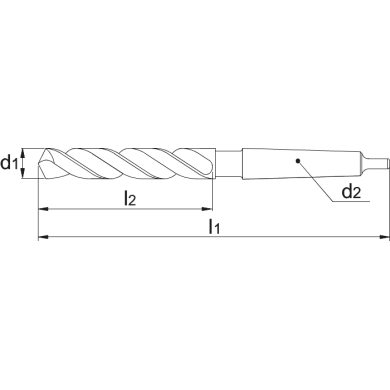
DIN 341, queue cône morse, version longue fraisée et rectifiée, pointe amincie, angle au sommet 118°
Queue cône morse, pointe amincie, version longue, angle au sommet 118°
Queue cône morse, version longue, pointe amincie, angle au sommet 118°. ATTENTION! Le produit est en fin de vie.
DIN 1870, queue cône morse, version extra longue, version fraisée et taillée meulée, pointe amincie, angle au sommet 118°