











Il n'y a aucun article dans votre panier
Le perçage est l’une des opérations les plus courantes en atelier comme sur chantier. Il consiste à créer des trous précis dans différents matériaux, tout en garantissant régularité, précision et durabilité des outils utilisés.
Affichage 145-156 de 284 article(s)
DIN 340, queue cylindrique, version longue, pour résoudre des problèmes de perçage (p.e pour goujons cassés, ou pour réaléser des trous), pour usage à la main et en machine, angle de dépouille 3°, angle au sommet 120°. Foret hélicoïdal à pointe carbure. La solution pour le perçage de trous et l'élimination par perçage de bouts de boulons.
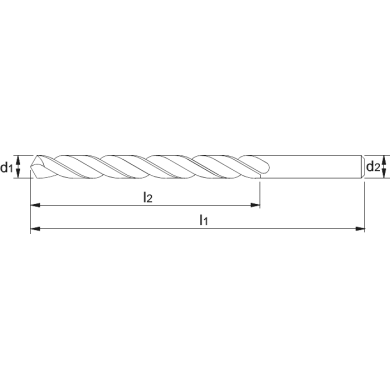
DIN 340, queue cylindrique, version longue taillé à la meule, affûtage en croix, angle au sommet 118°
DIN 338, queue cylindrique, version courte, affûtage en croix, angle au sommet 130°, à hélice parabole rapide. Foret hélicoïdal HSS-E court pourvu d'une hélice parabolique rapide. Pour le perçage aisé de trous profonds dans des types d'acier hautement résistants à la traction.
DIN 338, queue cylindrique, version courte taillé meulé, affûtage en croix à partir 1,6 mm, angle au sommet 118°. Foret hélicoïdal HSS-E court à centrage automatique à pointe en TiN. Revêtement de la pointe en TiN pour une durée de vie plus longue et une évacuation optimale des copeaux. Pourvu d'une géométrie optimisée pour un perçage facile et rapide. Le foret destiné à une utilisation manuelle dans l'INOX.
DIN 338, queue à trois méplats, version courte, affûtage en croix, angle au sommet 135°.
DIN 338, queue cylindrique, version courte, angle au sommet 118°, affûtage en croix à partir 3,0 mm
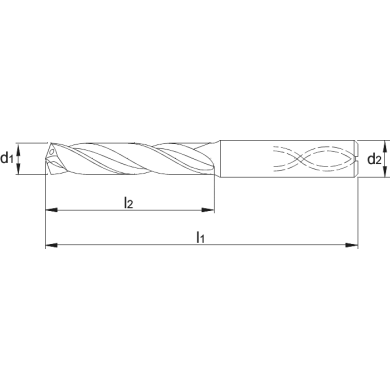
DIN 6537-K, profondeur de perçage 3xD, queue cylindrique selon DIN 6535-HA, affûtage en croix à 4 facettes, angle au sommet 140°, pour le perçage d'inox
DIN 338, taillé à la meule, affûtage en croix à partir 1,6 mm, en coffret plastique, composé de forets du groupe 11.451
Commencez à taper des lettres pour voir les produits que vous recherchez.