












Il n'y a aucun article dans votre panier
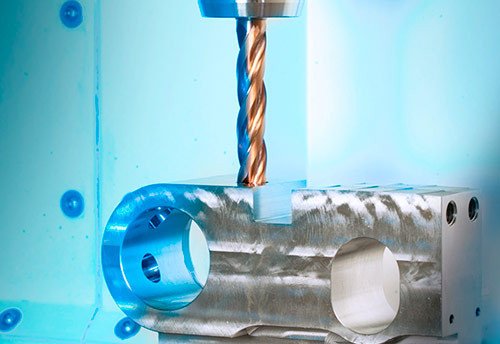
Le perçage est l’une des opérations les plus courantes en atelier comme sur chantier. Il consiste à créer des trous précis dans différents matériaux, tout en garantissant régularité, précision et durabilité des outils utilisés.
Affichage 109-120 de 284 article(s)
DIN 333-R, le rayon renforce la pointe et protège le trou de centrage, de plus un centrage exact est garanti.
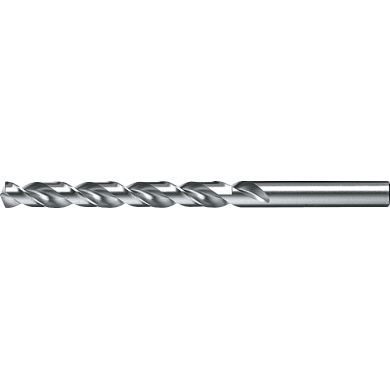
DIN 338, queue cylindrique, version courte, angle au sommet 130°, spécifiquement pour aluminium, cuivre rouge et thermoplastiques. Foret hélicoïdal court pour l'aluminium, le cuivre rouge et les matériaux synthétiques.
DIN 338, queue cylindrique, version courte, angle au sommet 135°, affûtage en croix
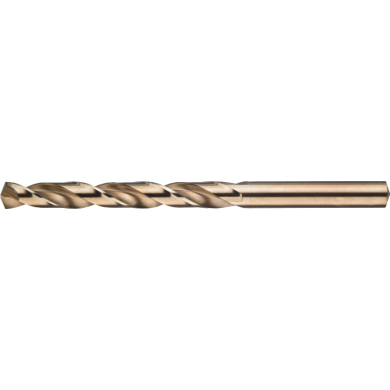
Notre foret HSS-E DIN 338 (réf. 11.500) allie affûtage en croix et angle 135° pour un perçage net des aciers inoxydables. Idéal pour les matériaux résistants, il offre une longévité exceptionnelle grâce à son traitement de surface. Version courte, queue cylindrique.
DIN 338, queue cylindrique, angle au sommet 118°, affûtage en croix à partir 3,0 mm, version courte taillé meulé, TiN-tip ? 3 mm, TiN < 3 mm
DIN 338, taillé meulé, finition polie, queue cylindrique, version courte, angle au sommet 118°, affûtage en croix à partir 3,0 mm
DIN 6537-K, profondeur de perçage 3xD, queue cylindrique selon DIN 6535-HA, angle au sommet 140°
DIN 338, queue à trois méplats, version courte taillé meulé, affûtage en croix à partir 1,6 mm, angle au sommet 118°, en coffret plastique, composé de forets du groupe 11.446/11.506
Commencez à taper des lettres pour voir les produits que vous recherchez.