







Il n'y a aucun article dans votre panier

Pour garantir une durée de vie optimale des forets HSS, il est essentiel de respecter certaines bonnes pratiques. Un affûtage régulier permet de maintenir l’efficacité de coupe et de limiter les efforts nécessaires lors du perçage.
Le stockage des outils doit également être soigné afin d’éviter les chocs et les détériorations des arêtes de coupe. Un entretien adapté contribue directement à la performance globale de l’outil.
Enfin, l’adaptation des paramètres d’usinage en fonction des matériaux et des conditions de travail est essentielle pour exploiter pleinement le potentiel des forets HSS.
Les forets HSS restent aujourd’hui une référence incontournable dans le domaine de l’usinage des métaux. Leur équilibre entre performance, coût et polyvalence en fait un outil indispensable pour les professionnels de l’industrie.
Grâce à leur conception robuste, leur standardisation et leur adaptabilité, ils répondent efficacement aux exigences des ateliers modernes et des environnements de production exigeants.
Que ce soit pour des opérations de perçage simples ou des applications plus techniques, les forets HSS constituent une solution fiable, durable et performante, parfaitement adaptée aux besoins des professionnels de l’usinage.
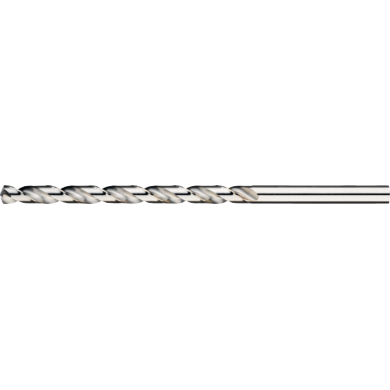
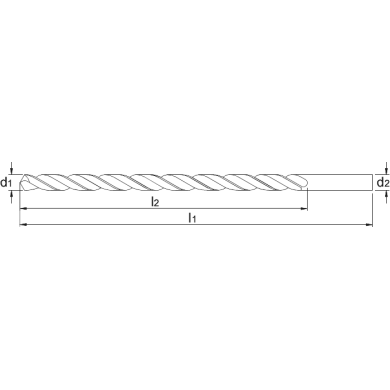
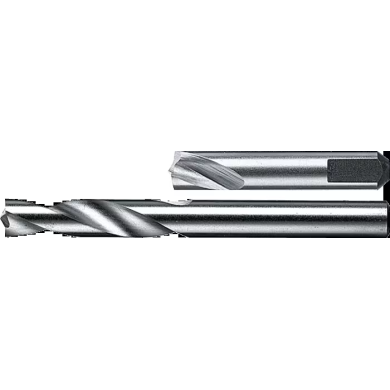
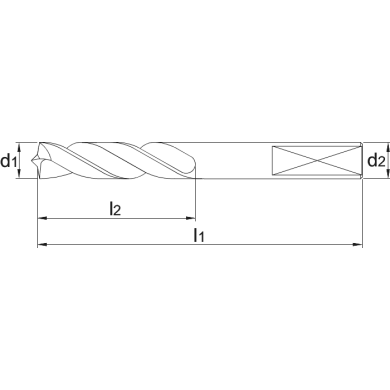
DIN 340, queue cylindrique, version longue, affûtage en croix, angle au sommet 130°
DIN 340, type TS, à hélice rapide, queue cylindrique, version longue, affûtage en croix jusqu'à 3 mm, à partir de 3 mm affûtage en S, angle au sommet 130°
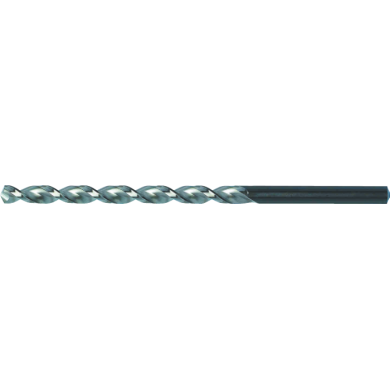
DIN 340, type TS, à hélice rapide, queue cylindrique, version longue, affûtage en croix jusqu'à 3 mm, à partir de 3 mm affûtage en S, angle au sommet 130°
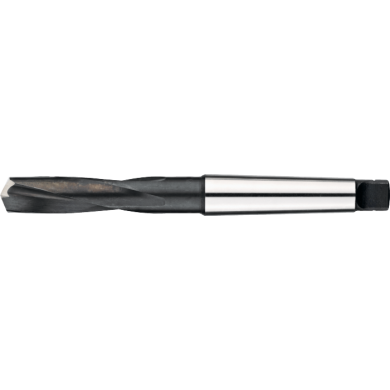
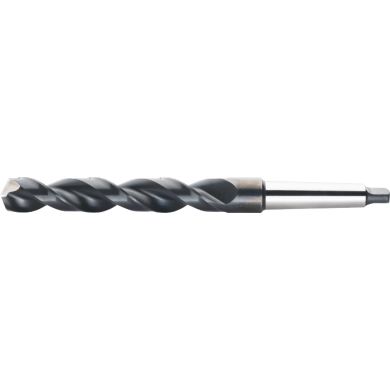
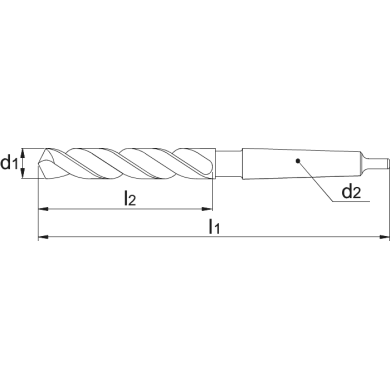
Queue cône morse, version courte, affûtage en croix, angle au sommet 130°, spécifiquement pour métaux durs, acier au manganèse, Hardox,Toolox, Duromax etc
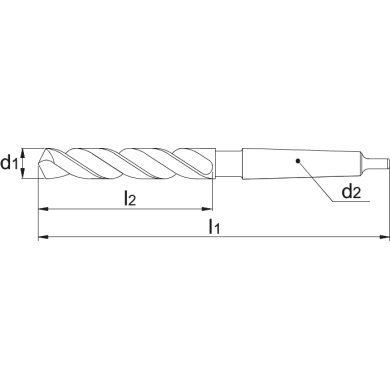
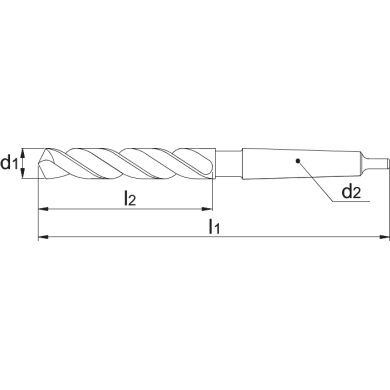
DIN 345, queue cône morse, type TS, pour perçage profond, taillé à la meule, affûtage en croix, angle au sommet 130°, pour le perçage d'acier jusqu'à 1300 N/mm²
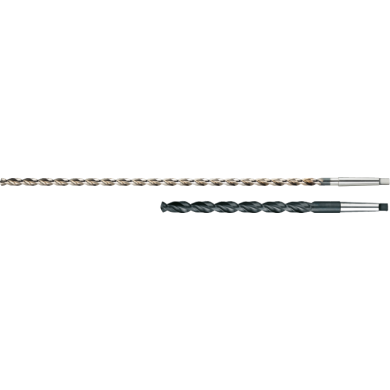
DIN 1870, queue cône morse, type TS, pour perçage profond, version extra longue, taillé à la meule, affûtage en croix, angle au sommet 130°, pour le perçage d'acier jusqu'à 1300 N/mm²